
#72 Stuoiatura delle grandi lastre ceramiche: sicurezza, resistenza e controllo del processo


Indice
- Perché rinforzare il retro di una grande lastra
- Non soltanto lastre ultrasottili
- La stuoia: una rete di fibre che lavora insieme alla lastra
- Una linea dedicata alla stuoiatura
- Dall’adesivo alla rete: come avviene l’applicazione
- Airless e applicazione a pettine
- Temperatura e viscosità: due parametri strettamente collegati
- Dosaggio e miscelazione dei due componenti
- Il trattamento termico: dall’applicazione alla completa reticolazione
- Come si verifica l’efficacia del rinforzo
- Il comportamento al fuoco
- Ogni linea ha il proprio equilibrio
La diffusione delle grandi lastre ha ampliato in modo significativo le possibilità applicative della ceramica, portandola ben oltre gli impieghi più tradizionali. Grandi superfici, spessori ridotti e nuove destinazioni d’uso hanno però introdotto anche esigenze specifiche in termini di movimentazione, lavorazione, posa e sicurezza.
È in questo contesto che si inserisce la stuoiatura, una lavorazione post-cottura che consiste, generalmente, nell’applicazione sul retro della lastra di una rete o stuoia di rinforzo, solitamente in fibra di vetro, fissata alla superficie ceramica mediante un sistema adesivo.
1. Perché rinforzare il retro di una grande lastra
Una delle principali funzioni della stuoiatura è legata alla sicurezza in caso di rottura.
La rete applicata sul retro contribuisce infatti a trattenere i frammenti della lastra qualora questa dovesse rompersi. Questa caratteristica assume particolare rilevanza nelle applicazioni verticali, dove la caduta di frammenti potrebbe costituire un rischio per persone e cose.
Per questa ragione il rinforzo posteriore trova applicazione, ad esempio, nel mondo dei rivestimenti e delle facciate, comprese determinate configurazioni di facciata nelle quali le lastre sono installate verticalmente.
La funzione della stuoia, tuttavia, non si limita necessariamente al contenimento dei frammenti. Il rinforzo può contribuire anche a migliorare il comportamento della lastra durante movimentazione, taglio, foratura e altre lavorazioni, riducendo il rischio di propagazione delle fratture.
La stuoiatura può inoltre offrire un contributo alla resistenza agli urti. In funzione del sistema utilizzato e delle caratteristiche della lastra, il supporto costituito dalla rete e dalla resina può rendere il manufatto più robusto nei confronti di determinate sollecitazioni meccaniche.
Si tratta quindi di un trattamento che può assolvere a una duplice funzione: da una parte aumentare il livello di sicurezza in caso di rottura, contribuendo a mantenere uniti i frammenti; dall’altra fornire alla lastra un ulteriore rinforzo durante alcune delle sollecitazioni che può incontrare nelle successive fasi di lavorazione, trasporto, movimentazione e utilizzo.
2. Non soltanto lastre ultrasottili
La stuoiatura viene associata frequentemente alle grandi lastre di spessore ridotto, dove la combinazione tra dimensioni molto elevate e pochi millimetri di spessore rende particolarmente importante la gestione delle sollecitazioni meccaniche.
Non è però una tecnologia necessariamente circoscritta alle sole lastre ultrasottili.
Il rinforzo può essere applicato anche a prodotti di spessore maggiore quando la destinazione d’uso, il formato, le successive lavorazioni o specifiche esigenze di sicurezza lo rendono opportuno. La discriminante non è quindi soltanto lo spessore, ma l’insieme delle caratteristiche del manufatto e delle prestazioni richieste.
3. La stuoia: una rete di fibre che lavora insieme alla lastra
Il materiale comunemente utilizzato per il rinforzo posteriore delle grandi lastre ceramiche è la fibra di vetro.
La stuoia è generalmente costituita da filati di fibra di vetro organizzati in una struttura a rete, le cui caratteristiche – dalla dimensione alla geometria della maglia – possono variare in funzione del prodotto e delle prestazioni richieste. Anche i trattamenti superficiali o i rivestimenti della rete possono essere differenti e contribuire a proteggerne le fibre e a favorirne il comportamento durante le successive fasi di lavorazione e applicazione.
Nel processo di stuoiatura, tuttavia, la rete non lavora da sola. Per svolgere efficacemente la propria funzione deve essere adeguatamente ancorata al retro della lastra attraverso un sistema adesivo, creando così un insieme solidale con la superficie ceramica.
Poiché tipologia e caratteristiche della rete possono cambiare in base alle specifiche esigenze applicative, anche la compatibilità con il sistema adesivo rappresenta un elemento importante del processo. L’obiettivo è garantire un ancoraggio efficace e un comportamento affidabile nelle specifiche condizioni di lavorazione industriale.
4. Una linea dedicata alla stuoiatura
La stuoiatura viene eseguita sul prodotto cotto, attraverso una linea dedicata che integra in sequenza le diverse operazioni necessarie all’applicazione del rinforzo.
Nelle configurazioni automatizzate, la lastra viene movimentata lungo la linea tramite un sistema di trasporto a rulli e orientata in modo da rendere accessibile il retro, sul quale verranno applicati il sistema adesivo e la stuoia. Quando necessario, un dispositivo provvede a capovolgere la lastra di 180°, portando la superficie estetica verso il basso e quella da trattare verso l’alto.
Da qui il processo prosegue attraverso una successione coordinata di operazioni: applicazione dell’adesivo, posizionamento e taglio della stuoia, spatolatura e successiva fase termica, secondo la configurazione dell’impianto.
Si tratta quindi di una linea specificamente progettata per gestire non soltanto l’applicazione dei diversi materiali, ma anche la loro corretta sequenza, i tempi di lavorazione e la movimentazione di lastre che possono raggiungere dimensioni considerevoli.
5. Dall’adesivo alla rete: come avviene l’applicazione
Il sistema adesivo, cioè il sistema di additivi necessario all’ancoraggio della stuoia, viene innanzitutto distribuito sul retro della lastra.
Una delle tecnologie utilizzabili è l’applicazione airless, attraverso la quale i componenti vengono dosati, miscelati e distribuiti sulla superficie. Nei sistemi bicomponenti, come quelli offerti da Zschimmer & Schwarz Ceramco, la miscelazione deve avvenire in una fase sufficientemente vicina all’applicazione, poiché dal momento in cui i due componenti entrano in contatto inizia la reazione chimica che porta progressivamente alla formazione e all’indurimento del poliuretano.
Nel processo preso in esame, il prodotto inizia a reagire già nei primi secondi successivi alla miscelazione, ma mantiene un tempo aperto sufficiente a consentire le successive operazioni: distribuzione uniforme dell’adesivo, deposizione della rete e spatolatura.
La stuoia viene normalmente alimentata da un rotolo e può essere depositata automaticamente sulla superficie. Il materiale viene tagliato in funzione delle dimensioni della lastra e appoggiato sull’adesivo ancora lavorabile.
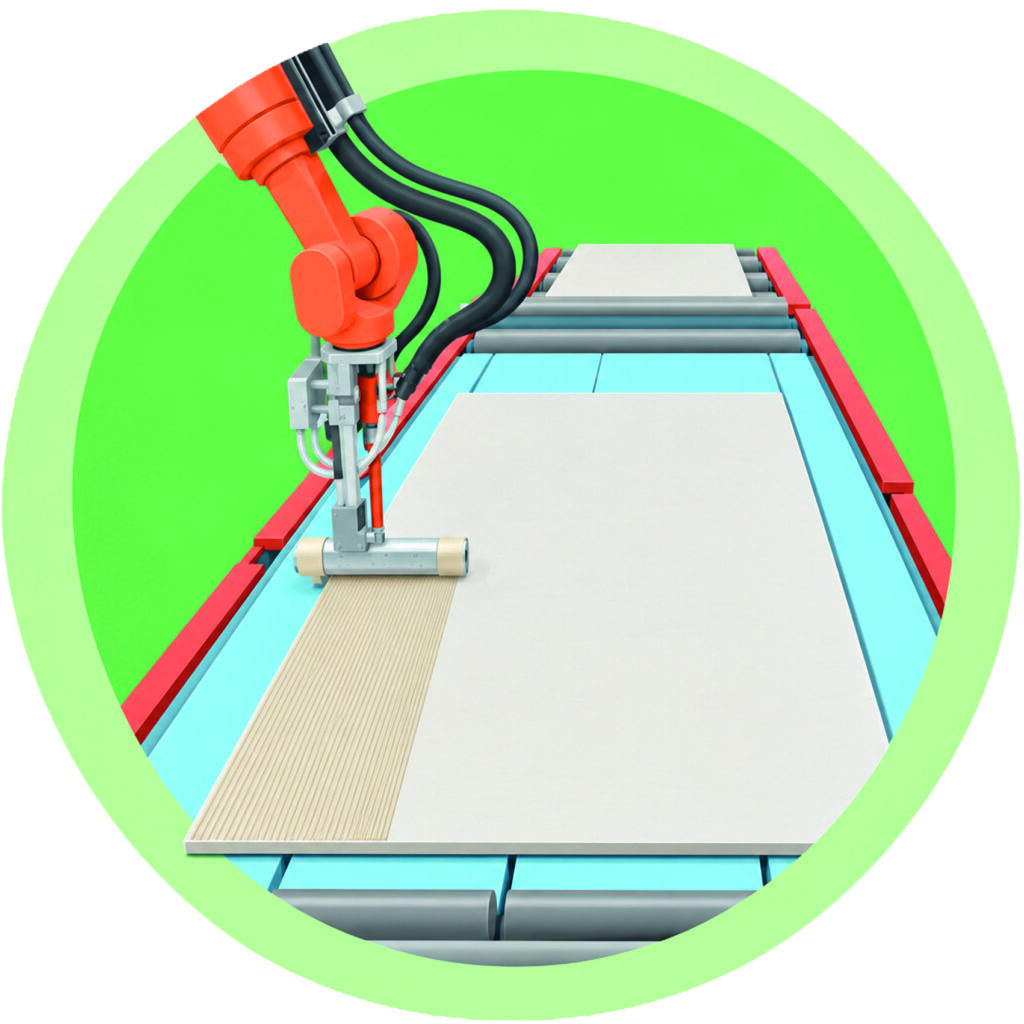
Successivamente, un sistema automatico – che può comprendere, ad esempio, un braccio antropomorfo dotato di spatola – esercita un’azione meccanica sulla rete. La spatolata favorisce la distensione della stuoia, la distribuzione dell’adesivo e il contatto tra i diversi elementi del sistema, contribuendo a ottenere un’applicazione omogenea sull’intera superficie.
6. Airless e applicazione a pettine
L’airless non rappresenta tuttavia l’unica modalità possibile di distribuzione dei leganti.
In alcune configurazioni il prodotto può essere applicato mediante un sistema a pettine, che deposita la miscela sulla superficie attraverso passaggi progressivi. Il dispositivo applicatore può essere montato su un sistema robotizzato e muoversi sulla lastra fino a coprire l’area richiesta.
Anche in questo caso, una volta distribuito il prodotto, viene posizionata la rete e una successiva operazione di spatolatura contribuisce a uniformare il sistema e a garantire il corretto contatto fra adesivo, fibra e supporto ceramico.
Le caratteristiche richieste all’adesivo – e dunque la sua formulazione – possono quindi cambiare anche in funzione della tecnologia utilizzata. Un prodotto destinato all’applicazione airless e uno destinato a un sistema a pettine possono richiedere, ad esempio, un diverso equilibrio tra viscosità, temperatura di applicazione, lavorabilità e tempo aperto.
Nel caso dell’applicazione airless è inoltre necessario gestire l’overspray, cioè la parte di materiale nebulizzato che non raggiunge direttamente la superficie utile. In alcune configurazioni impiantistiche viene quindi utilizzata una carta protettiva a scorrimento continuo sotto la lastra, in modo da evitare la contaminazione dei rulli e delle altre parti della linea. La carta viene svolta durante l’applicazione e successivamente recuperata da un secondo sistema di avvolgimento.
7. Temperatura e viscosità: due parametri strettamente collegati
Il controllo della temperatura assume particolare importanza nella gestione di alcuni sistemi poliuretanici bicomponenti.
In termini generali, il componente poliolico – NEOPUR quello promosso e offerto da Zschimmer & Schwarz – può presentare, a temperatura ambiente, una viscosità relativamente elevata. Per renderne più agevole il pompaggio, il dosaggio e soprattutto l’applicazione, può quindi essere opportuno portarlo a una temperatura superiore.
Nel sistema considerato, la temperatura di esercizio si colloca indicativamente intorno ai 35–40 °C. L’aumento della temperatura consente di ridurre la viscosità e favorisce una distribuzione più regolare del prodotto.
Anche il componente isocianato – ADIFLEX quello promosso e offerto da Zschimmer & Schwarz – viene gestito a temperatura controllata, sebbene possa presentare caratteristiche di viscosità differenti rispetto alla parte poliolica.
Il controllo termico non riguarda necessariamente soltanto i serbatoi. Nelle linee dedicate, anche tubazioni e circuiti di trasporto possono essere termostatati per mantenere il prodotto nelle condizioni previste fino al punto di miscelazione e applicazione.
Il sistema può inoltre prevedere un circuito di ricircolo: quando l’applicatore è temporaneamente fermo, i componenti continuano a circolare separatamente nelle rispettive linee anziché rimanere immobili nelle tubazioni. Questo contribuisce a mantenere più uniformi temperatura e condizioni di processo.
8. Dosaggio e miscelazione dei due componenti
Una corretta miscelazione è essenziale per ottenere le prestazioni previste dal sistema poliuretanico.
Nel processo preso in esame, il rapporto utilizzato è indicativamente di 4:1, ovvero quattro parti di componente poliolico per una parte di componente isocianato.
Si tratta tuttavia di un parametro legato alla specifica formulazione: il rapporto di miscelazione di un sistema bicomponente non deve essere considerato un valore universale, perché dipende dalla composizione chimica dei due componenti e dalla stechiometria prevista per quel particolare prodotto.
Analogamente, il consumo di adesivo dipende dalla superficie, dalla rete, dalle condizioni applicative e dalle prestazioni richieste. Nel sistema qui considerato, il quantitativo applicato si colloca normalmente nell’ordine di 220–250 g/m² di miscela bicomponente.
L’obiettivo è utilizzare una quantità sufficiente a ottenere un corretto ancoraggio della stuoia alla lastra senza compromettere regolarità e ripetibilità del processo.
9. Il trattamento termico: dall’applicazione alla completa reticolazione
Dopo il posizionamento e la spatolatura della rete, la reazione tra i due componenti prosegue e il sistema adesivo va progressivamente incontro a reticolazione.
La lastra può quindi essere trasferita in un’unità di trattamento termico, dove l’apporto di calore favorisce e accelera la reazione, consentendo di raggiungere in tempi compatibili con il processo industriale un adeguato grado di indurimento dell’adesivo.
Nel sistema considerato, la permanenza nell’unità termica è generalmente di circa 20–25 minuti, a temperature che possono collocarsi indicativamente nell’intervallo 70–90 °C. Si tratta di parametri specifici del processo preso in esame: tempi e temperature possono variare in funzione della formulazione dell’adesivo, delle caratteristiche dell’impianto e delle condizioni produttive.
Il sistema poliuretanico può reticolare anche a temperatura ambiente, ma il trattamento termico permette di accelerare il processo e ridurre i tempi necessari prima delle successive fasi di lavorazione.
All’uscita dall’unità termica, l’adesivo ha raggiunto un grado di indurimento adeguato alla prosecuzione del processo e la rete risulta ancorata al supporto ceramico.
10. Come si verifica l’efficacia del rinforzo
L’efficacia della stuoiatura non viene valutata soltanto visivamente.
Uno dei parametri più importanti è naturalmente l’adesione tra rete e superficie ceramica. Per valutarla possono essere utilizzate prove di distacco riconducibili alla logica dei peeling tests, nelle quali una porzione della rete viene lasciata disponibile per essere afferrata e progressivamente separata dal supporto.
La prova consente di misurare la forza necessaria per provocare il distacco e quindi di valutare in maniera quantitativa il comportamento del sistema adesivo.
In funzione delle procedure adottate, il test può essere eseguito mediante apparecchiature che registrano la forza di distacco oppure attraverso controlli manuali utilizzati come verifica di processo. Le modalità e i valori di accettazione devono naturalmente essere definiti in funzione delle specifiche tecniche adottate dal produttore.
A questo tipo di verifica possono affiancarsi prove dedicate al comportamento meccanico della lastra rinforzata. Tra queste possono rientrare prove d’urto nelle quali una massa viene lasciata cadere da un’altezza definita sulla superficie, così da confrontare il comportamento del manufatto con e senza rinforzo.
In termini generali, l’obiettivo è verificare sia la capacità della rete di rimanere ancorata al supporto sia il contributo del sistema nel contenimento dei frammenti e nel comportamento della lastra in caso di sollecitazione o rottura.
11. Il comportamento al fuoco
Per alcune destinazioni d’uso, in particolare in edilizia e nelle applicazioni a parete o in facciata, anche il comportamento al fuoco del sistema può diventare un parametro rilevante.
La presenza di una componente organica – l’adesivo – rende necessario considerare non soltanto le prestazioni meccaniche, ma anche aspetti quali la reazione al fuoco e il contributo energetico del materiale in caso di combustione.
Tra i parametri che possono essere presi in considerazione rientra il potere calorifico, cioè la quantità di energia che un materiale può liberare durante la combustione. A seconda della destinazione d’uso e del sistema costruttivo, possono essere richieste specifiche prestazioni o classificazioni di reazione al fuoco.
Per questo motivo, la formulazione dell’adesivo può essere sviluppata tenendo conto anche di tali esigenze, con l’obiettivo di mantenere il contributo della componente organica entro i limiti richiesti per la specifica applicazione.
È importante distinguere questo aspetto dal comportamento del prodotto durante l’applicazione: il tema non riguarda il calore generato durante la miscelazione o l’utilizzo dell’adesivo, ma il comportamento del sistema finito nell’eventualità di esposizione al fuoco.
12. Ogni linea ha il proprio equilibrio
La stuoiatura può sembrare, a prima vista, un processo relativamente semplice: distribuire un adesivo, applicare una rete e fissarla alla lastra.
Nella pratica industriale, tuttavia, l’equilibrio fra i diversi parametri è determinante.
Tecnologia applicativa, viscosità, temperatura, rapporto di miscelazione, quantità depositata, tempo aperto, velocità della linea e condizioni di reticolazione devono essere compatibili tra loro.
Anche le condizioni ambientali possono influire sul processo. La temperatura presente nello stabilimento, ad esempio, può modificare il comportamento dell’adesivo e i tempi di lavorazione. In alcuni contesti può quindi essere necessario adattare il sistema alle differenti condizioni stagionali, fino a prevedere formulazioni o regolazioni specifiche per periodi più caldi o più freddi.
Prima dell’introduzione definitiva di un prodotto sulla linea, è quindi normalmente opportuno effettuare una prova industriale.
Il test permette di verificare direttamente sull’impianto parametri quali viscosità e applicabilità, corretto dosaggio, tempo aperto, possibilità di posizionare e spatolare la rete prima che la reazione sia troppo avanzata, adesione finale e compatibilità con i tempi produttivi.
È proprio in questa fase che la formulazione chimica e il processo industriale devono incontrarsi.
FOCUS:
un po’ di chimica: che cosa sono poliolo e isocianato?
Per comprendere il funzionamento del sistema è utile osservare la chimica che ne sta alla base.
Il componente poliolico contiene molecole con più gruppi ossidrilici, mentre il componente isocianato contiene gruppi funzionali.
Quando i due componenti vengono miscelati, i gruppi ossidrilici reagiscono con i gruppi isocianato formando legami uretanici. In un sistema opportunamente formulato, questa reazione porta progressivamente alla formazione di una struttura polimerica tridimensionale.
Il sistema passa così da una condizione fluida e lavorabile a una struttura solida, capace di ancorare stabilmente la rete al supporto ceramico.
Il poliuretano è quindi il materiale che si forma attraverso questa reazione, mentre prima della miscelazione è più corretto parlare di componente poliolico e componente isocianato.
La formulazione dei due componenti permette di modulare le proprietà finali e il comportamento del sistema durante l’applicazione, adattandolo alle esigenze del processo industriale.


