#66 Le colle digitali a base acqua a marchio Z&S: evoluzione, tecnica e applicazione


Introduzione e cronistoria
Il percorso di Z&S nel mondo delle colle digitali a base acqua non è un fenomeno recente, ma il frutto di oltre un decennio di ricerca e sviluppo. Per comprendere l’attuale livello tecnologico raggiunto, è necessario riavvolgere il nastro fino ai primi anni 2010.
Le prime ricerche esplorative sugli inchiostri e sulle chimiche compatibili con il sistema digitale a base acqua risalgono al 2013-2014. È in questo biennio che i laboratori hanno iniziato a testare le prime formulazioni, anticipando una transizione tecnologica che il mercato avrebbe recepito pienamente solo anni dopo. Nello specifico, lo sviluppo mirato sulle colle digitali ha preso il via in modo strutturato nel 2017, portando alla commercializzazione della prima colla ufficiale nel 2018. Possiamo affermare non senza un pizzico di orgoglio che Z&S è stata tra i pionieri in questo ambito. L’esperienza accumulata non è teorica ma consolidata sul campo dal 2015, grazie ai test sugli inchiostri che hanno fatto da apripista. Questo vantaggio temporale ha permesso di integrare nelle formulazioni odierne tutti i feedback raccolti in anni di applicazioni industriali, rendendo i prodotti attuali “figli” di un lungo processo di apprendimento e perfezionamento.
La gamma: un approccio tailor-made
L’attuale assetto della gamma di colle digitali a base acqua AQUABOND – in continua evoluzione in consonanza con i sempre mutevoli scenari delle tecnologie e del mercato – si compone di cinque prodotti principali:
- AQUABOND F04
- AQUABOND F05
- AQUABOND F205
- AQUABOND F215
- AQUABOND Alpha 10
La domanda che sorge spontanea di fronte a questa varietà è: perché tante colle digitali diverse?
La risposta risiede nella complessità e nella varietà degli impianti produttivi dei clienti. Non esiste una colla universale perché non esiste una linea standard. Ogni cliente possiede una combinazione unica di macchine, testine di stampa e condizioni operative. La filosofia alla base della gamma è sostanzialmente la customizzazione. Le colle sono state sviluppate per adattarsi a specifiche configurazioni “macchina-testina”. La customizzazione non è un vezzo, ma una necessità tecnica: esistono infatti specifiche configurazioni macchina /testina / processo che necessitano imprescindibilmente di prodotti a più alta lubrificazione.
Quali sono le principali caratteristiche che differenziano gli articoli attualmente in gamma?
Queste le voci più significative da mettere in elenco.
- Presenza o meno di materiale fondente:
- Gli AQUABOND F lo contengono
- Gli AQUABOND ALPHA non lo contengono
- Diversa percentuale e tipologia di contenuto solido
- Diversa composizione
- Differenti proprietà livellanti
- Diversa interazione con le graniglie
- Differenti contenuti d’acqua
- Diverse temperature d’esercizio
Quanta acqua contiene una colla a base acqua?
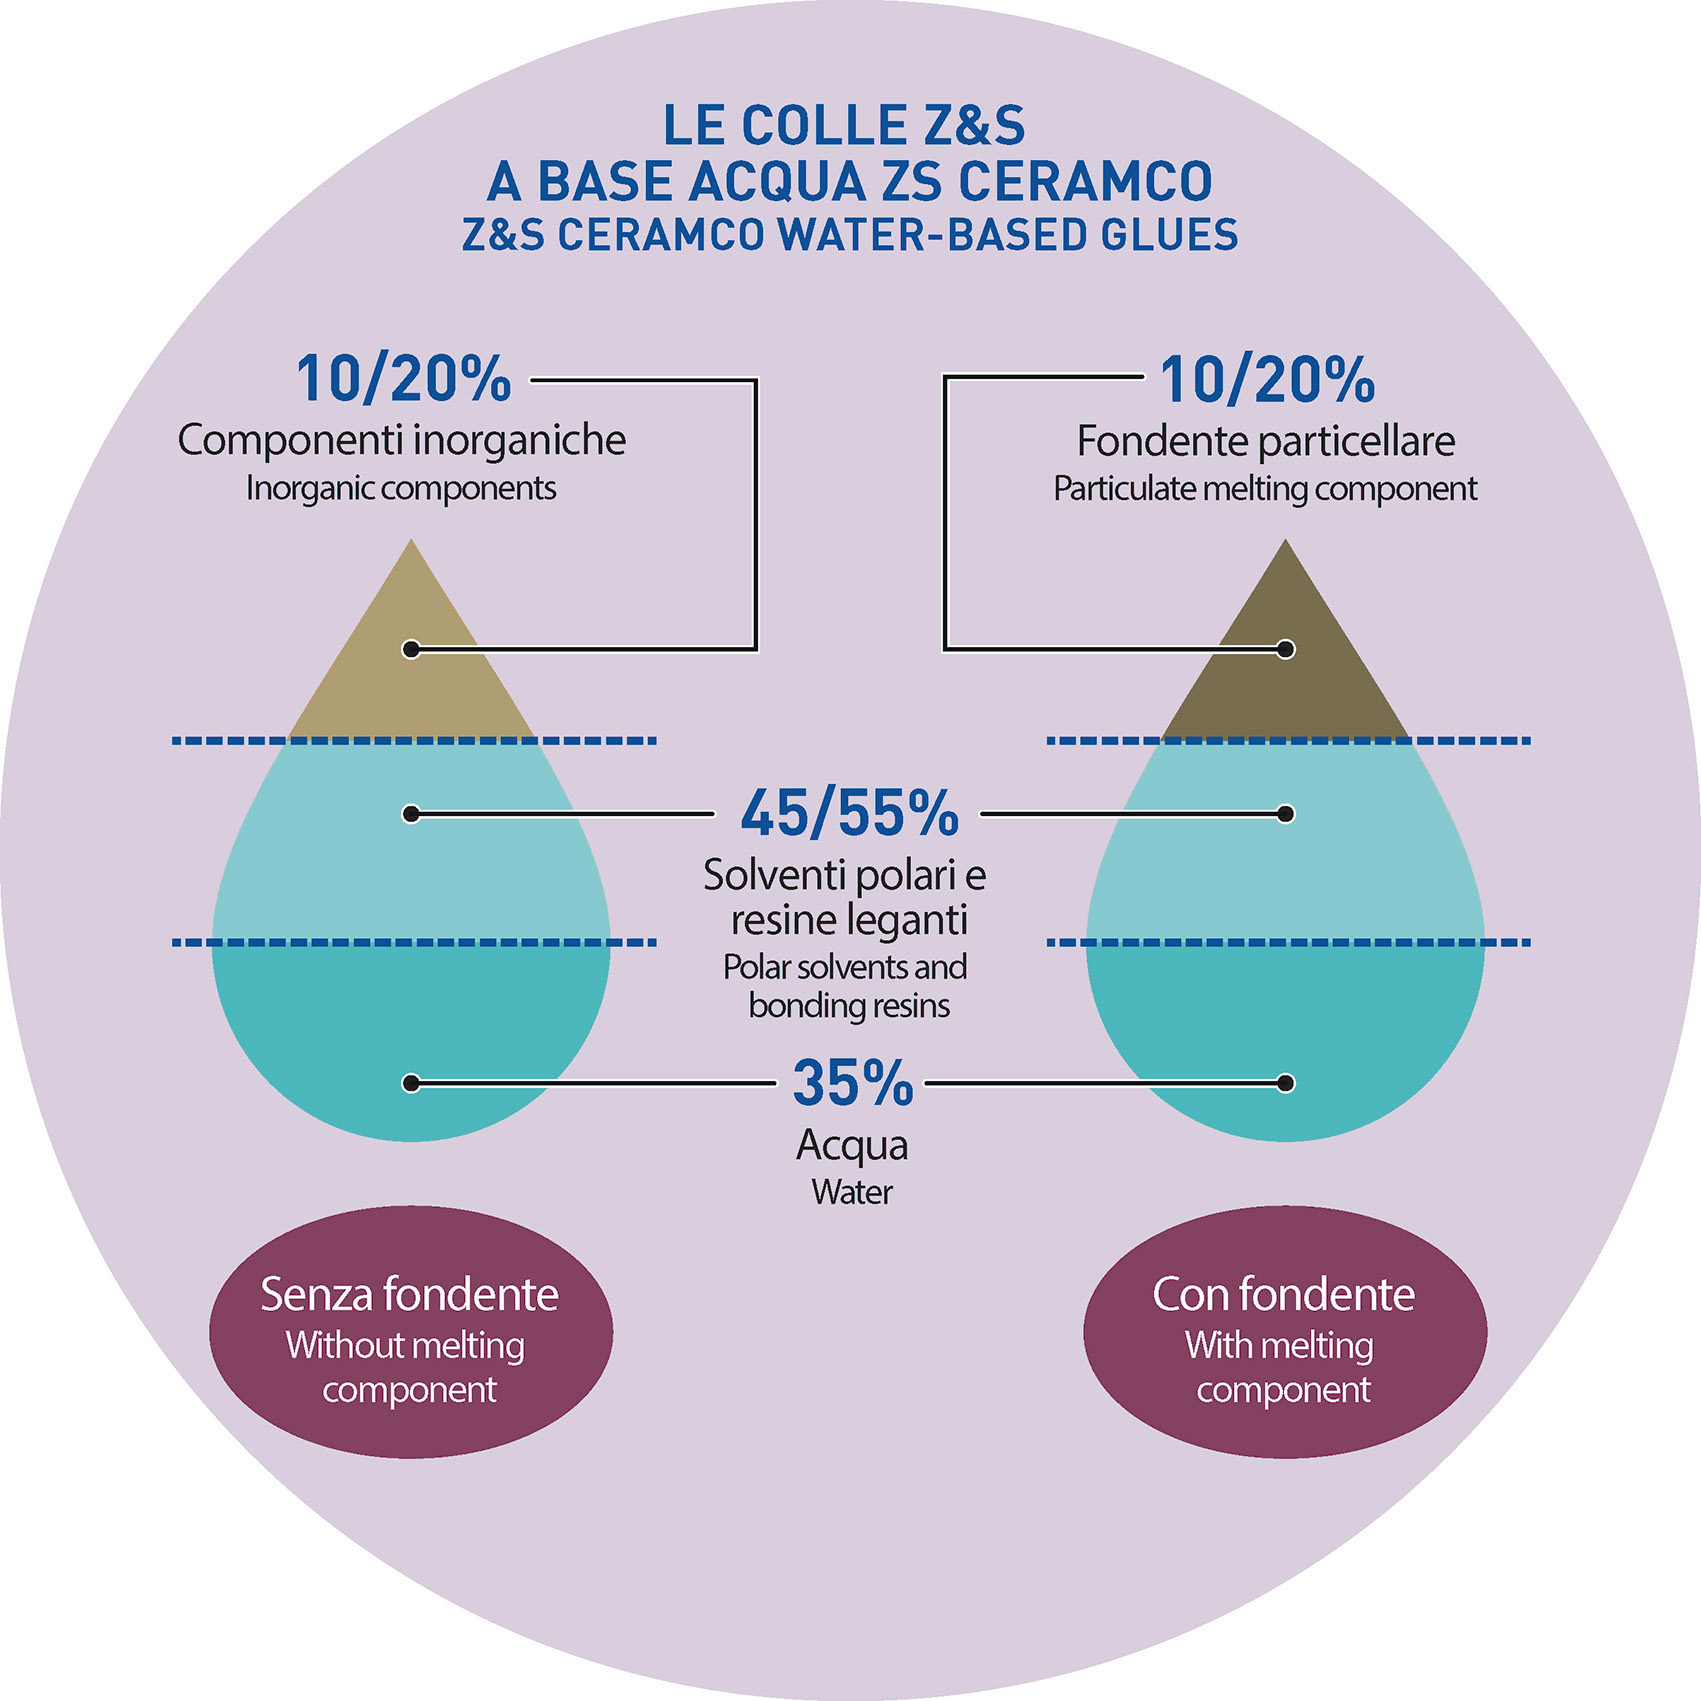
Nel mercato odierno, spesso confuso da definizioni di marketing, Z&S ha stabilito una soglia etica e tecnica per definire un prodotto “base acqua”. Per noi, una colla può fregiarsi di questo titolo solo se contiene almeno il 20% di acqua: una sorta di soglia di onestà intellettuale e tecnica.
La finestra operativa delle nostre formulazioni varia tipicamente tra il 20% e il 40% di contenuto d’acqua:
| Prodotto | Contenuto d’acqua |
| AQUABOND F04 | 40 – 42% |
| AQUABOND F05 | 25 – 27% |
| AQUABOND F205 | 25 – 27% |
| AQUABOND F215 | 25 – 27% |
| AQUABOND ALPHA 10 | 38 – 41% |
Questa variabilità non è casuale, ma necessaria a bilanciare le proprietà fisiche del fluido.
Dettata dalle condizioni operative della linea. Per le linee produttive che lavorano con temperature prossime al limite operativo (intorno ai 50°C), i prodotti suggeriti sono quelli con contenuto d’acqua minore, in quanto garantiscono una maggiore lubrificazione, necessaria a gestire lo stress termico.
Viceversa, in linee dove vi è un maggior controllo e una temperatura operativa più bassa (con pezzi più freddi in arrivo sotto le barre digitali), funzionano eccellentemente prodotti con circa il 40% d’acqua. Prodotti storici e longevi come la Alpha 10 confermano che è possibile lavorare con alti contenuti d’acqua se il sistema è ben bilanciato e se il processo produttivo è sotto controllo.
Contenuto d’acqua e lubrificazione: il principio della “Terna”
Uno dei concetti tecnici più rilevanti emersi è la relazione inversa tra contenuto d’acqua e lubrificazione. Per lubrificazione, nel caso specifico delle colle digitali, si intende – tra le altre cose – la capacità del fluido di scorrere e mantenere performanti le testine di stampa, riducendo l’attrito e prevenendo l’intasamento.
La regola generale è: meno acqua contiene la colla, più essa è lubrificata. Questo perché, riducendo la percentuale d’acqua, aumenta la concentrazione di sostanze organiche (solventi umettanti, leganti, etc.) che conferiscono “corpo” e potere lubrificante al fluido.
Usando questa ottica e sempre in termini generali, è quindi possibile suddividere la gamma AQUABOND in base al suddetto parametro come segue:
- Colle ad alta lubrificazione (basso contenuto d’acqua, ~20-30%): F05, F205, F215. Sono progettate per testine o macchine che richiedono un fluido più “grasso” e indulgente, specialmente in condizioni di temperature più elevate.
- Colle a minor lubrificazione (alto contenuto d’acqua): F04, Alpha 10. Sono ideali per sistemi che gestiscono bene fluidi più acquosi.
È fondamentale comprendere che non esiste una colla “migliore” in assoluto basandosi solo sulla lubrificazione. Esiste invece il concetto di Terna: Colla – Macchina – Condizioni di Processo. Tre elementi che devono in qualche modo convergere.
In termini generali, possiamo identificare due macrocategorie funzionali.
Le colle ad alta lubrificazione (basso contenuto d’acqua, ~20-30%) come F05, F205 e F215 sono progettate per garantire stabilità quando le temperature dei pezzi transitano a temperature che oscillano tra 45, massimo 50°C
Le colle a minor lubrificazione (alto contenuto d’acqua) come F04 e Alpha 10 sono invece ideali quando il controllo della temperatura dei pezzi in ingresso macchina è mantenuto basso (prossimo ai 40°C).
Il principio della Terna (Colla – Macchina – Condizioni di Processo) ci insegna che non esiste una scelta univoca: se il processo termico è controllato e mantenuto su valori bassi, l’utilizzo di colle con molta acqua è performante; se le temperature operative salgono, la necessità di una colla più lubrificata diventa un vincolo tecnico per la stabilità del sistema.
La presenza di fondente: ruolo, tipologie e criticità
L’agente fondente (Melting Agent) rappresenta un componente chiave in alcune delle nostre formulazioni, come F04, F05, F205 e F215, mentre risulta assente in altre, ad esempio nella Alpha 10. La sua funzione primaria è quella di facilitare la fusione e la sinterizzazione della graniglia applicata successivamente. Dal punto di vista chimico, il fondente è costituito da una miscela di materiali ceramici solidi in sospensione che, durante la cottura, interagiscono sia con lo smalto sia con la graniglia, contribuendo al risultato finale.
| Prodotto | Presenza di fondente | Caratteristiche |
| AQUABOND F04 | ✔️ | Gloss |
| AQUABOND F05 | ✔️ | Gloss |
| AQUABOND F205 | ✔️ | Matt |
| AQUABOND F215 | ✔️ | Matt |
| AQUABOND ALPHA 10 | ⁄ | ⁄ |
La composizione chimica del fondente influisce in modo diretto sulla resa estetica del prodotto finito, dando luogo a differenti tipologie di finitura. I fondenti lucidi (Glossy) – presenti in AQUABONND F04 ed F05 – favoriscono una superficie brillante, mentre i fondenti opachi (Matt) di AQUABOND F205 ed F 215 contengono materie a effetto “mattizzante” in grado di attenuare la riflessione della luce.
È bene in ogni caso ricordare che la scelta del fondente, tuttavia, non è esclusivamente di natura estetica ma dipende da una logica combinatoria, legata al pacchetto complessivo del cliente, ovvero la combinazione tra impasto, smalto e graniglia. Un fondente che offre prestazioni ottimali in una determinata configurazione potrebbe non essere altrettanto efficace in un’altra, a causa delle diverse reazioni chimiche tra i materiali impiegati. Per questo motivo vengono proposte più soluzioni, ad esempio la F205 o la F215, che possono comportarsi in modo differente a seconda dello smalto utilizzato.
La presenza del fondente introduce inoltre una particella solida all’interno del fluido, determinando una differenza operativa significativa rispetto alle colle come la Alpha 10. Quest’ultima, essendo priva di fondente, non presenta fenomeni di sedimentazione e richiede una manutenzione minima, permettendo all’operatore di gestirla con estrema semplicità.
Il fondente all’interno del fluido di norma è presente come particolato solido e questo introduce invece un ulteriore livello di complessità del sistema colla. Il fondente, solido e in forma nanometrica, per sua natura fisica tende – anche se in misura minima – a sedimentare. Una caratteristica che, rispetto alle colle prive di materia solida, determina una differenza operativa importante che l’utilizzatore deve considerare. Per i materiali contenenti particolato solido è necessario introdurre buone pratiche operative come lo stoccaggio della colla in sistemi automatizzati che mantengono il materiale rimescolato costantemente o prevedere ri-omogeneizzazioni del prodotto prima della partenza in produzione così da garantire stabilità e uniformità del prodotto. Si tratta in ogni caso di piccoli accorgimenti ormai automatizzabili che non vanno ad impattare sulla normale operatività dei produttori.
Temperatura d’esercizio
La temperatura è una variabile di processo critica per le colle a base acqua. Le nostre colle, pur adattandosi a tutti principali scenari, possono attualmente essere divise in due fasce di temperatura operativa, strettamente legate alla loro viscosità e contenuto d’acqua:
- Approssimativamente 35°C: F04, Alpha 10.
- Approssimativamente 45°C: F05, F205, F215.
In condizioni operative standard, la temperatura media di lavoro dovrebbe di norma attestarsi intorno ai 40 °C. Una scelta che nasce storicamente da esigenze tecniche ben precise, in particolare dalla volontà di preservare nel tempo le condizioni della macchina e dei suoi componenti, come le testine di stampa.
Il limite operativo generalmente consigliato si colloca tra i 40 e i 45 °C. Lavorare entro questo intervallo consente di mantenere sotto controllo i fenomeni di evaporazione dell’acqua, che costituisce una parte significativa della formulazione. A temperature più basse, infatti, l’acqua evapora più lentamente. Superare tali soglie può invece generare un’eccessiva produzione di vapore, che tende a interagire negativamente con il processo di stampa nel suo complesso.
| Prodotto | Temperatura d’esercizio |
| AQUABOND F04 | Approx. 35°C |
| AQUABOND F05 | Approx. 45°C |
| AQUABOND F205 | Approx. 45°C |
| AQUABOND F215 | Approx. 45°C |
| AQUABOND ALPHA 10 | Approx. 35°C |
Possiamo genericamente affermare che formulazioni con un contenuto d’acqua più basso raggiungono i corretti livelli di viscosità con maggiore facilità e, di conseguenza, possono essere utilizzate a temperature operative più basse.
Al contrario, colle con un contenuto d’acqua più elevato richiedono temperature di esercizio più alte per garantire la fluidità necessaria alla stampa digitale.
Dalla nostra esperienza, l’impiego di colle a base acqua offre un interessante scenario operativo: garantisce un ottimo tempo di asciugamento, permettendo di lavorare a temperature complessivamente più basse rispetto alle soluzioni a base solvente, che richiedono condizioni termiche più spinte. Questo approccio consente di evitare problematiche di idrorepellenza o di incompatibilità con le applicazioni successive, rendendo il processo più stabile e flessibile all’interno delle moderne linee di produzione ceramica.
Destinazione d’uso: Full Lappato vs Decoro
La scelta della colla incide in modo diretto sul tipo di prodotto ceramico che è possibile realizzare, influenzando sia l’estetica finale sia il comportamento del processo di stampa. In questo contesto è possibile individuare all’interno del pacchetto offerto da Z&S una distinzione tecnica ben definita tra colle prive di parte solida e colle contenenti una componente solida, ovvero il fondente.
La Alpha 10, formulazione senza parte solida, si caratterizza per un eccellente effetto di livellamento: la colla tende a stendersi in modo uniforme sulla superficie, garantendo una distribuzione omogenea del film. Questa proprietà la rende particolarmente indicata per applicazioni a campitura piena, come il full lappato, dove l’obiettivo è ottenere superfici lisce, continue e prive di disomogeneità.
Le colle contenenti fondente, come F04, F05 e formulazioni analoghe, presentano invece un comportamento simile ma con elemento aggiuntivo. La presenza del particolato solido in sospensione costituisce il loro principale punto di forza, poiché limita lo spread della goccia una volta depositata, mantenendo il punto più fermo e definito. Questo si traduce in un’elevata precisione di stampa, che rende tali colle ideali per la realizzazione di dettagli complessi, come vene in assenza, vene in positivo, geometrie precise e grafiche ad alta definizione.
Dal punto di vista fisico, pur trattandosi di un fenomeno la cui spiegazione scientifica completa è articolata, l’esperienza applicativa mostra chiaramente come l’introduzione di un particolato solido in sospensione aumenti in modo significativo la definizione di stampa, migliorando il controllo della goccia e del disegno finale.
La scelta della soluzione più adatta per il cliente si traduce quindi spesso in un compromesso operativo e produttivo. Da un lato vi è la semplicità di gestione della Alpha 10, particolarmente indicata per grandi volumi di produzione a campitura piena; dall’altro, la maggiore versatilità grafica offerta dalle colle con fondente, che consente risultati estetici più complessi e definiti, accettando però un livello di manutenzione leggermente superiore.
Certificazioni
Le colle Z&S sono certificate e validate dai maggiori produttori di impianti ceramici (OEM) italiani. Il panorama delle certificazioni è in divenire: mentre alcuni produttori hanno protocolli consolidati da anni, altri stanno ancora finalizzando i protocolli definitivi. Tuttavia, le nostre colle girano già su macchine industriali di tutti i principali brand. Più che fornire una lista statica (che rischierebbe di escludere mercati dove le certificazioni locali non sono richieste), il messaggio chiave è la compatibilità comprovata con la tecnologia ad oggi in uso.
In conclusione, la gamma di colle Z&S rappresenta lo stato dell’arte della tecnologia a base acqua. Non si tratta di prodotti “da laboratorio”, ma di soluzioni mature, adattate in oltre 12 anni di esperienza alle reali condizioni produttive delle ceramiche. La varietà della gamma non è ridondanza, ma specializzazione: offriamo lo strumento giusto (più o meno lubrificato, con o senza fondente) per far convergere la chimica con la meccanica del cliente, garantendo stabilità di processo e qualità estetica.